Un portamoldes estándar puede reducir plazo y coste, pero no sustituye el análisis de cavidad, refrigeración, expulsión y transferencia a serie.
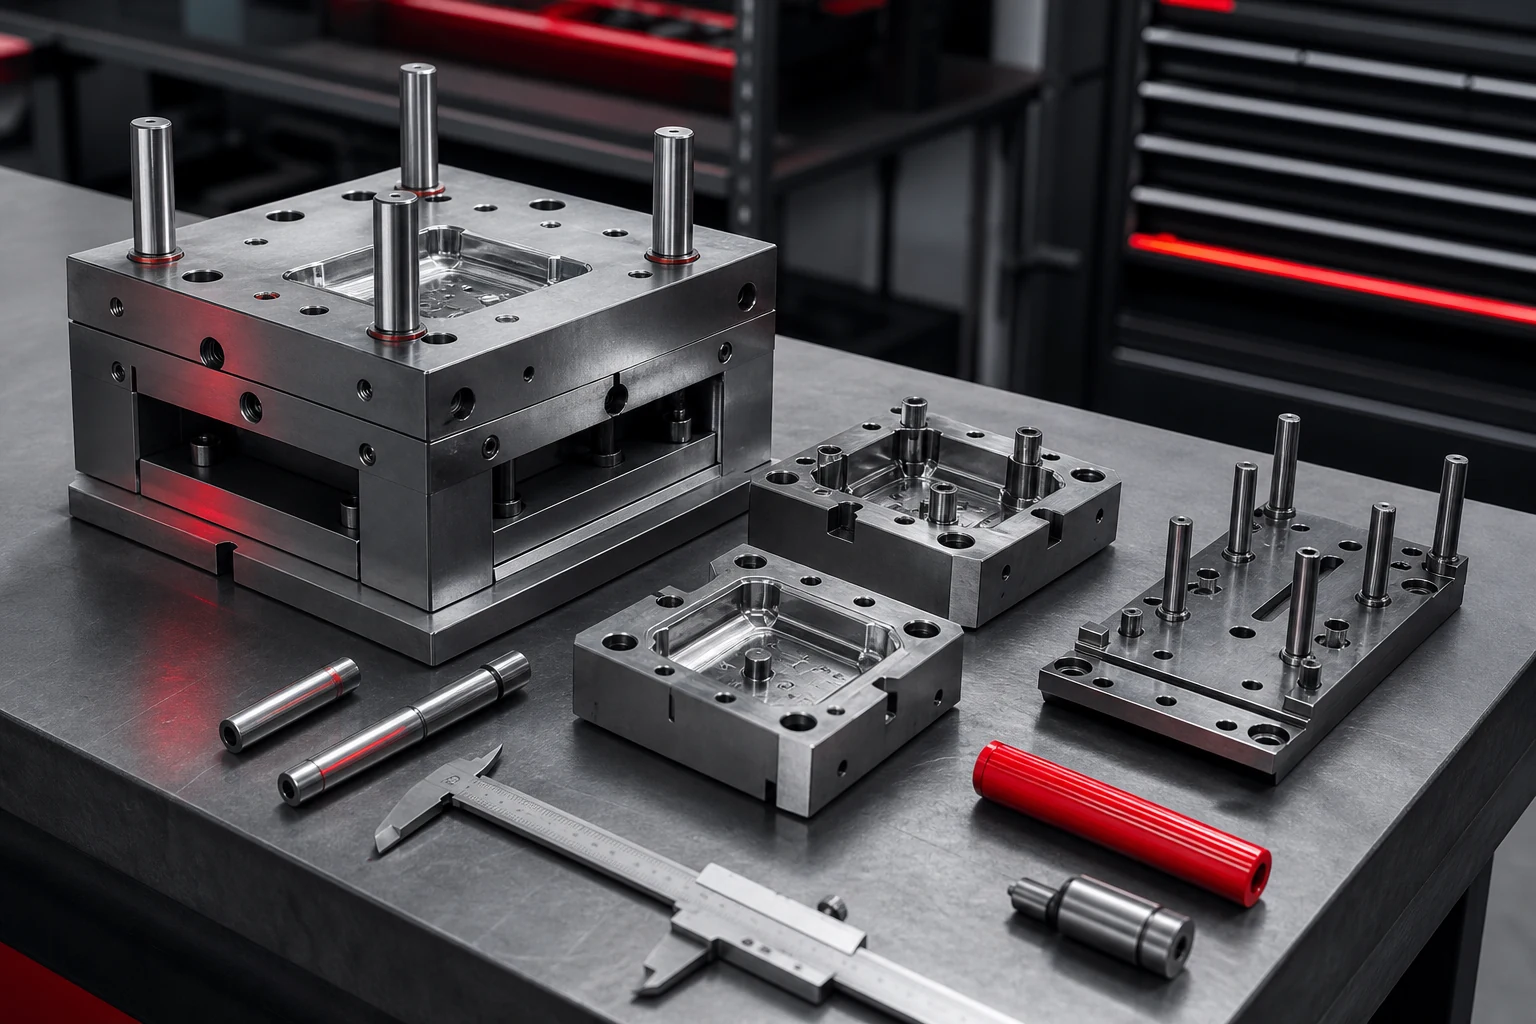
Idea clave: un portamoldes estándar ahorra trabajo repetitivo, pero la decisión industrial depende de cavidad, flujo, refrigeración, expulsión y control dimensional.
Qué estandariza realmente un portamoldes
Una base estándar aporta una arquitectura mecánica conocida: placas, guiado, alojamiento de expulsores y componentes disponibles con plazos previsibles. En un prototipo puede concentrar el esfuerzo en lo que define la pieza: postizos, cavidad, alimentación y zonas de cierre.
Ese ahorro no convierte el molde en genérico. La pieza sigue imponiendo requisitos de tamaño, tolerancia, material, acabado, número de cavidades y volumen de ensayo. La base es reutilizable; la evidencia que debe obtener el prototipo no lo es.
Cuándo acelera de verdad
La opción estándar tiene sentido cuando el sobre de la pieza cabe en formatos disponibles y la validación necesita iterar geometrías o postizos sin rehacer el conjunto. También ayuda cuando se necesita aprender pronto sobre llenado, contracción, expulsión o aspecto con material real antes de comprometer el molde de serie.
Para que el plazo ganado sea real, conviene definir qué componentes se mantienen y qué elementos pueden cambiar. Una base disponible no compensa una cavidad que obliga a reconstruir refrigeración, guiados o expulsión cada vez que cambia una cota crítica.
Lo que sigue siendo específico de la pieza
La cavidad y el postizo determinan la geometría; el punto de inyección y los canales condicionan recorrido, presión y orientación; y la expulsión debe sostener la pieza sin deformarla ni marcarla. La refrigeración debe responder a espesores, masas locales, zonas vistas y tolerancias funcionales, no solo al tamaño de la base.
También hay que revisar ventilación, cierres finos, accesibilidad de mantenimiento y rigidez del conjunto. Si una solución estándar fuerza compromisos en alguno de estos puntos, el ahorro esperado puede reaparecer como reprocesos, ajustes de máquina o incertidumbre al transferir a serie.
Qué debe validar el prototipo
La pregunta no es si se obtiene una primera pieza, sino si el proceso ofrece margen. El ensayo debe combinar observación de defectos y mediciones repetidas para saber qué ocurre cuando cambian ligeramente material, temperatura, presión o tiempo de ciclo.
- Llenado y presión: confirmar que zonas alejadas y cambios de sección completan sin trabajar en un extremo de máquina.
- Expulsión: comprobar marcas, deformación al desmolde y estabilidad de elementos flexibles o de pared fina.
- Refrigeración y contracción: medir cotas funcionales tras un tiempo de estabilización definido, no solo al salir del molde.
- Aspecto: revisar líneas de unión, brillo, marcas de punto de inyección y superficies visibles con el material definitivo.
- Repetibilidad: comparar varias piezas y variar parámetros en un rango razonable para identificar la ventana de proceso.
Señales de que no basta una base estándar
Una base estándar deja de ser eficiente cuando la pieza exige refrigeración muy próxima a cavidad, mecanismos laterales complejos, fuerzas de expulsión elevadas, tolerancias especialmente estrechas o un formato que compromete rigidez y acceso. En esos casos, puede ser preferible una base mayor, una arquitectura semiestándar o un diseño específico.
La comparación debe incluir el coste de aprender tarde. Si el prototipo no reproduce las condiciones que gobiernan alabeo, expulsión, llenado o variación dimensional, solo traslada riesgo al molde de serie. Validar antes ayuda a decidir con datos y reduce incertidumbre, sin prometer que un componente estándar resuelva por sí solo la industrialización.
Preguntas frecuentes sobre portamoldes estándar
¿Un portamoldes estándar sirve para cualquier pieza?
No. Acelera la arquitectura común, pero la viabilidad depende de tamaño, geometría, expulsión, refrigeración, alimentación y material.
¿Qué parte sigue siendo específica del proyecto?
La cavidad, el postizo, la estrategia de alimentación, la expulsión, la ventilación y los criterios de validación siguen siendo propios de cada pieza.
¿Por qué ayuda en P2P?
Porque permite concentrar plazo y coste en lo que cambia con cada proyecto: la geometría validable y el aprendizaje transferible al molde de serie.