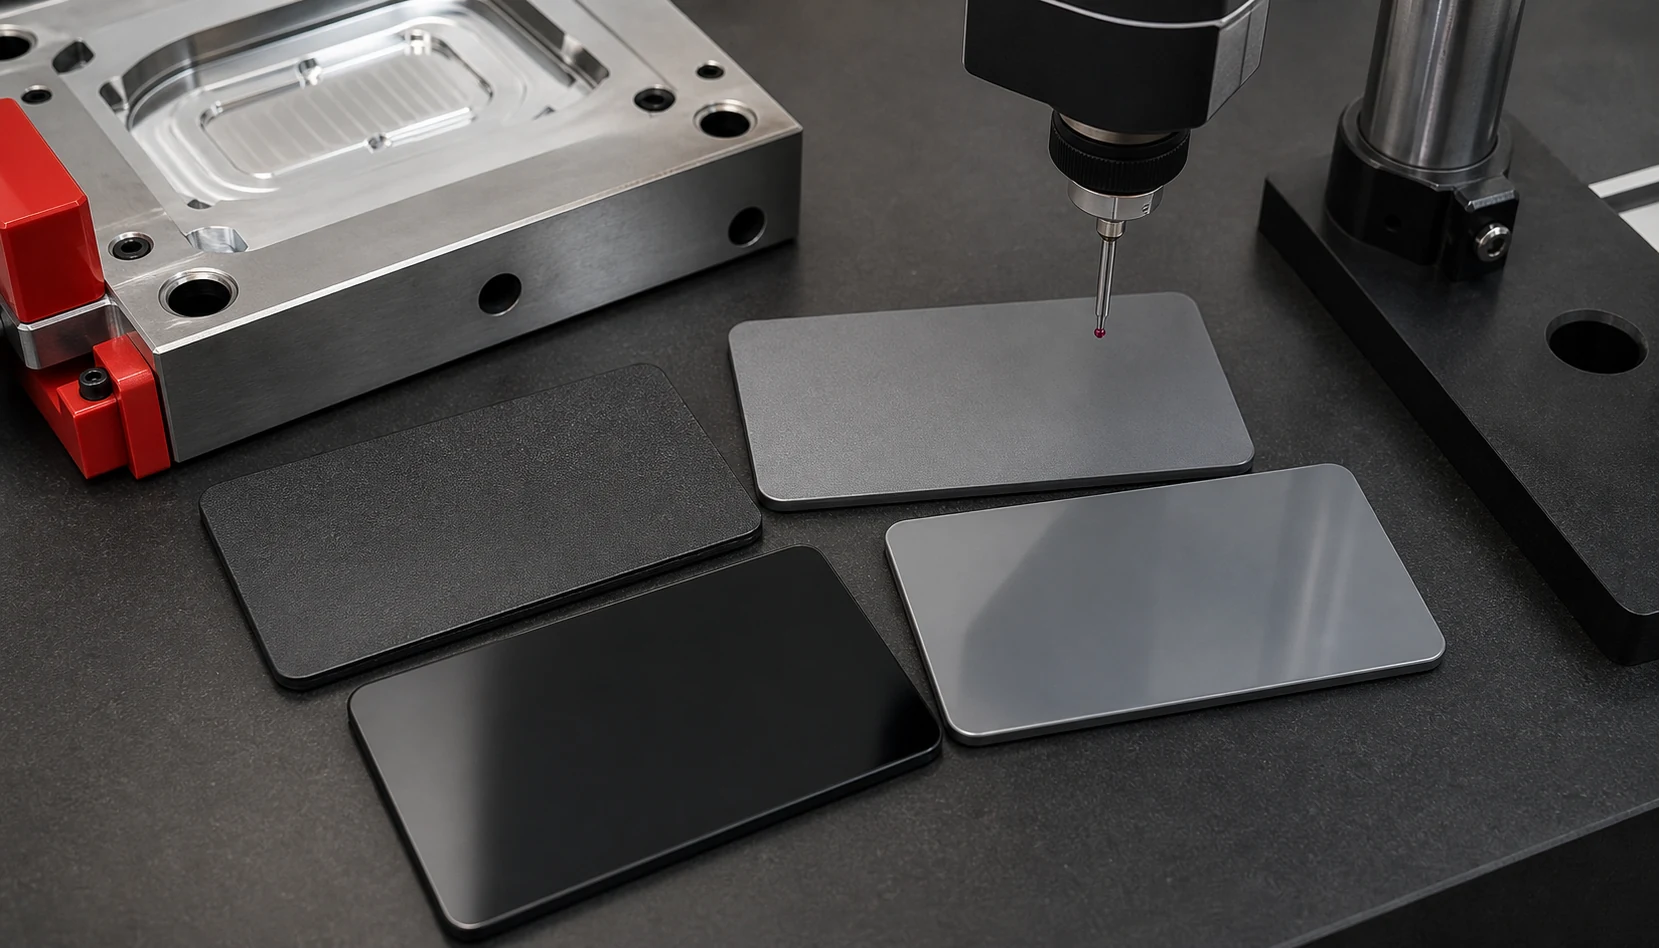
Una superficie bonita en un prototipo no garantiza el acabado de la pieza inyectada. Brillo, textura, líneas de flujo, reproducción del grano y tacto percibido dependen del molde, del material y de una ventana de proceso real. Por eso una aprobación visual demasiado temprana puede ocultar un riesgo que aparecerá cuando el acabado del molde de serie ya esté comprometido.
Idea clave: el prototipo útil no busca confirmar que la pieza existe, sino cerrar la incertidumbre que sería cara en el molde de serie.
El acabado no es solo una cuestión estética
En muchas piezas plásticas, el acabado superficial afecta a percepción de calidad, lectura de marca, fricción, limpieza, desgaste, estanqueidad, contacto con juntas, reflexión de luz o integración con otras piezas visibles. Una tapa brillante puede parecer correcta en una mesa de revisión y, sin embargo, mostrar marcas de flujo en montaje final. Una textura puede disimular defectos visuales pero cambiar el tacto, retener suciedad o no reproducirse de forma uniforme en zonas de pared fina.
Por eso conviene separar tres preguntas distintas: qué ve el cliente, qué mide el plano y qué necesita la función. Si esas preguntas no se traducen en criterios de aceptación, el equipo puede acabar discutiendo impresiones subjetivas cuando ya no queda margen sencillo para corregir acero, proceso o material.
Ra no lo explica todo
La rugosidad Ra describe una parte del perfil superficial: es un promedio aritmético de desviaciones respecto a una línea media. Es útil, pero no captura por sí sola brillo, dirección de textura, piel de material, líneas de flujo, efecto espejo, grano visual o percepción táctil.
Dos superficies con valores de Ra parecidos pueden verse muy diferentes si cambia la distribución de picos y valles, la orientación de la textura o la forma en que reflejan la luz. Por eso, cuando el acabado es crítico, conviene complementar Ra con otros parámetros según el caso: Rz para altura característica del perfil, Rmr o parámetros de curva de material cuando importa el contacto, y Sa u otros parámetros areales cuando la textura se evalúa sobre superficie 3D y no solo sobre una línea de perfil.
También debe separarse el brillo especular de la rugosidad. El brillo se mide con geometrías normalizadas, habitualmente 20°, 60° o 85°, y se expresa en unidades de brillo. Esa lectura puede cambiar aunque el Ra no cambie de forma proporcional. Por eso una pieza visualmente aceptable puede no cumplir el criterio de rugosidad o de brillo definido para una zona funcional o estética.
Del molde a la pieza hay proceso
La pieza no copia el acero de forma perfecta. El material debe llenar la cavidad, contactar con la superficie, reproducir la textura y solidificar sin dejar marcas inaceptables. Temperatura de molde, temperatura de masa, velocidad de llenado, presión de compactación, tiempo de compactación, ventilación, refrigeración y punto de inyección influyen en el resultado.
Un molde con una textura correcta puede producir piezas distintas si el material cambia, si la velocidad no permite copiar bien el grano, si queda aire atrapado, si la superficie solidifica demasiado pronto o si aparece una línea de flujo en una zona visible. En materiales cargados o reforzados, la orientación del relleno también puede modificar brillo, piel superficial y aspecto local.
Variables que conviene controlar
- Material y color: la misma textura puede verse diferente con ABS, PA, PC/ABS, POM o materiales con fibra, cargas minerales o pigmentos.
- Temperatura: afecta a la reproducción de la cavidad, al brillo y a la aparición de marcas superficiales.
- Velocidad de llenado: condiciona líneas de flujo, piel de material y uniformidad visual.
- Ventilación: una mala evacuación de aire puede dejar quemados, zonas mates o falta de reproducción de textura.
- Compactación: puede influir en rechupes, estabilidad dimensional y marcas alrededor de nervios o masas locales.
- Medición: el resultado cambia si no se define zona, dirección, equipo, filtro, longitud de evaluación y estado de la muestra.
SPI, VDI y criterios internos
Las referencias SPI o VDI ayudan a especificar acabados, pero el proyecto debe traducirlas a criterios medibles y aceptables para su uso real. No basta con escribir una referencia genérica si no se define dónde aplica, qué desviaciones son admisibles, qué zonas son críticas y cómo se juzgarán las diferencias entre muestra, plano y pieza final.
En proyectos con exigencia estética conviene separar zonas A, B y C; definir muestras patrón; acordar iluminación, distancia de inspección y ángulo de observación; y decidir cuándo se usará medición instrumental. En zonas funcionales, el criterio puede depender más de rugosidad, fricción o contacto que de apariencia visual.
Cómo medir para que el dato sirva
La medición debe planificarse antes del lote prototipo. Hay que indicar qué superficie se mide, en qué dirección, con qué equipo, con qué filtro y en qué momento del proceso. Medir una zona fácil pero no crítica puede generar una falsa tranquilidad. Medir una superficie curva, texturada o muy pequeña sin método repetible puede introducir más variación que la propia pieza.
Protocolo mínimo recomendado
- Definir zonas críticas de acabado y distinguir criterio visual, táctil y funcional.
- Relacionar cada zona con plano, muestra patrón o requisito de cliente.
- Establecer el método de inspección visual: iluminación, distancia, ángulo y tiempo de observación.
- Definir medición instrumental cuando aplique: Ra, Rz, Rmr, Sa, brillo especular, equipo, orientación, longitud, filtro y geometría de medida.
- Registrar material, color, lote, temperatura, velocidad, presión, compactación y ventilación.
- Comparar piezas al inicio, durante estabilización de proceso y en condiciones representativas.
- Conservar muestras aprobadas y rechazadas para evitar discusiones subjetivas posteriores.
Errores frecuentes
- Aprobar el acabado solo porque la pieza brilla o porque “se ve bien” en una muestra aislada.
- Confundir Ra con brillo, textura o percepción visual completa.
- Medir una zona no representativa y extrapolar el resultado a toda la pieza.
- No separar requisitos estéticos de requisitos funcionales.
- Validar con un material o color distinto al previsto para serie.
- No documentar iluminación, orientación de medida o condiciones de proceso.
- Comprometer el acabado final del molde de serie sin haber visto pieza inyectada representativa.
Qué valida el prototipo inyectado
Un prototipo inyectado permite comparar acabado real, textura, brillo, marcas de flujo y defectos visibles con material y proceso representativos antes de comprometer el acabado del molde de serie. También permite decidir si el problema es de especificación, de textura, de material, de geometría o de ventana de proceso.
La decisión industrial no es solo “aprobar” o “rechazar” una superficie. Es determinar qué ajuste aporta más valor: cambiar textura, modificar punto de inyección, mejorar ventilación, ajustar temperatura, revisar material, cambiar criterio de medición o documentar una muestra límite aceptable. Cuanto antes se haga esa lectura, menor será el riesgo de corregir tarde una superficie que ya forma parte de la percepción final del producto.
Preguntas frecuentes sobre acabado superficial
¿El Ra del molde es igual al Ra de la pieza?
No necesariamente. La pieza reproduce la cavidad según material, temperatura, velocidad, presión y ventilación. Por eso el Ra debe verificarse sobre pieza inyectada.
¿Por qué el brillo puede engañar?
Porque brillo, textura y rugosidad no son la misma magnitud. Una pieza puede parecer correcta visualmente y no cumplir el criterio de rugosidad o textura especificado.
¿Cuándo debe medirse el acabado superficial?
En el lote prototipo inyectado con material y proceso representativos, antes de comprometer el acabado final del molde de serie.
Fuentes técnicas consultadas
- ISO 21920-1:2021: reglas para indicar textura superficial por métodos de perfil en documentación técnica; sustituye a ISO 1302:2002.
- ISO 21920-2:2021: términos, definiciones y parámetros para determinar la textura superficial mediante métodos de perfil.
- ISO 2813:2014: determinación del valor de brillo especular con geometrías de 20°, 60° y 85°.
- ISO 25178-2:2021: parámetros de textura superficial por métodos areales para superficies 3D.
- ISO 12085:1996: parámetros de textura superficial por método de motivos.
Estas fuentes sustentan la distinción entre parámetros de rugosidad, brillo, textura areal y criterios de especificación. La aceptación final debe definirse y medirse sobre la pieza inyectada, con material y proceso representativos.