Usar PCR puede ser una buena decisión técnica y ambiental, pero solo si el proyecto valida la variabilidad real del material que va a entrar en máquina.
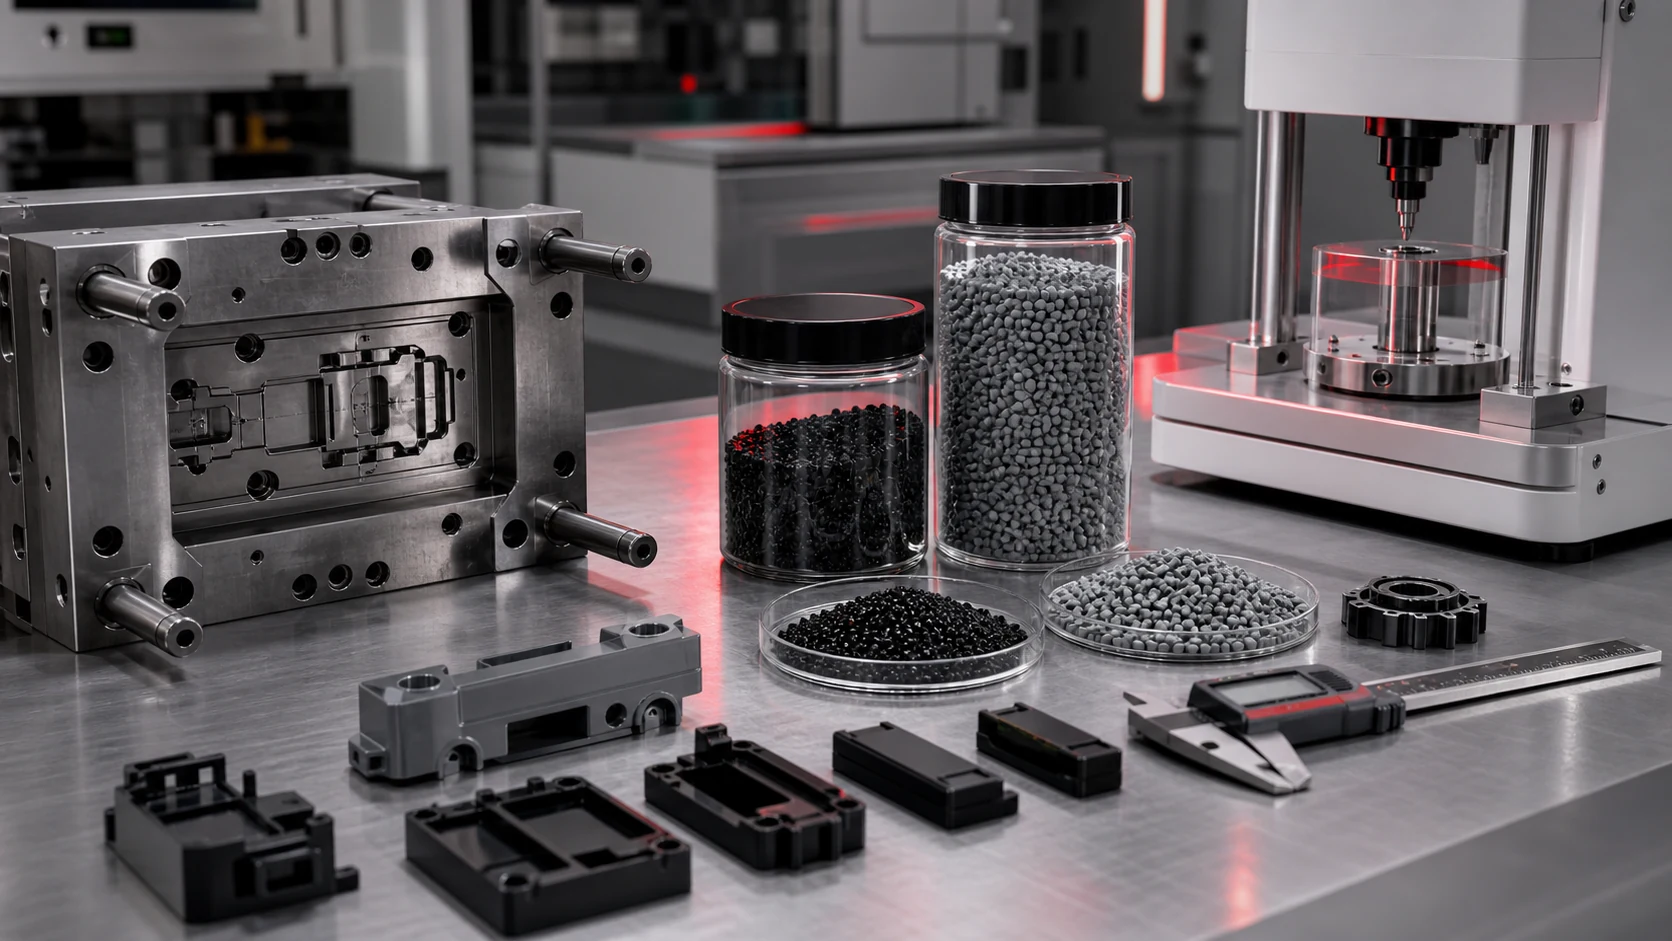
Idea clave: el riesgo del PCR no está solo en el porcentaje reciclado, sino en la dispersión entre lotes y en cómo esa dispersión afecta a la pieza inyectada.
PCR no es una propiedad, es una fuente
Dos lotes PCR con el mismo nombre comercial pueden tener distinto historial térmico, composición, humedad, color, contaminación o MFI. Por eso no basta con aprobar el material sobre ficha.
Qué variables hay que comprobar
Conviene revisar fluidez MFI/MFR, humedad, contaminación, estabilidad de color, olor, puntos negros, dispersión dimensional y comportamiento mecánico mínimo. En aplicaciones exigentes, también envejecimiento o requisitos normativos.
Por qué el prototipo debe usar el material real
Si el molde de serie inyectará PCR, validar con material virgen solo confirma otra cosa. El prototipo debe mostrar cómo llena, compacta, reproduce textura y mantiene tolerancias el material reciclado realmente previsto.
Qué documentar para serie
Proveedor y lote, porcentaje PCR, certificados disponibles, parámetros de secado, MFI/MFR, condiciones de proceso, defectos observados, piezas retenidas y criterios de aceptación.
| Riesgo PCR | Qué observar en prototipo |
|---|---|
| Variación de MFI/MFR | Llenado, presión, rebabas, llenados incompletos y ventana de proceso |
| Contaminación | Puntos negros, inclusiones, olor, defectos superficiales |
| Degradación térmica | Fragilidad, color, olor, pérdida de propiedades |
| Variabilidad de color | Homogeneidad visual y aceptación estética |
La variabilidad se gestiona, no solo se detecta
El PCR no debe tratarse como un único material estable por el hecho de compartir una designación comercial. La entrada de cada lote puede cambiar en fluidez, humedad, color, carga mineral, contaminantes o historial térmico. El primer paso es acordar con el proveedor qué variables se controlan, con qué frecuencia y qué rango se considera representativo para la pieza.
El MFR o MVR ayuda a comparar la fluidez entre lotes, pero no sustituye la validación de la pieza. Conviene registrar el lote recibido, el porcentaje de PCR declarado, las condiciones de secado y una referencia de color. Con esa trazabilidad, una desviación posterior puede investigarse en lugar de atribuirse de forma genérica al “reciclado”.
Cómo adaptar el proceso a lotes distintos
Una ventana de proceso demasiado estrecha puede funcionar con una muestra y fallar con el siguiente lote. El prototipo permite ensanchar deliberadamente el rango de temperaturas, velocidad y mantenimiento hasta conocer qué variables afectan al llenado, a las líneas de flujo, al brillo, al alabeo o a la contracción. Si se necesita corregir color, el masterbatch y su dosificación deben evaluarse con el mismo criterio que el material base.
El secado tampoco puede darse por supuesto. Debe seguir la ficha del grado concreto y quedar documentado como parte del ensayo: tiempo, temperatura y condición del material antes de alimentar la máquina. Así se separa un problema de humedad de una variación real del compuesto.
Protocolo mínimo recomendado para PCR
- Definir la familia de material, proveedor, origen, porcentaje de PCR y uso previsto.
- Registrar lote, condición de recepción, color y secado.
- Medir o solicitar el dato de MFR/MVR por lote cuando sea relevante para la aplicación.
- Probar una ventana razonable de temperatura, velocidad y mantenimiento, no un único ajuste.
- Revisar aspecto, llenado, rebaba, puntos negros, contracción, cotas y función.
- Comparar varios lotes o una muestra que represente la variación acordada.
- Documentar límites de aceptación y la decisión industrial antes del molde de serie.
El porcentaje PCR no escala de forma lineal
Pasar de 30 % a 50 % PCR no equivale a aumentar una única variable. Puede cambiar el equilibrio entre flujo, propiedades, aspecto y disponibilidad de material. La combinación depende de polímero, fuente, aditivos, geometría y exigencia funcional; por ello el porcentaje objetivo debe validarse en la pieza y no inferirse de una ficha de otro producto.
El contexto regulatorio orienta la pregunta técnica
En envase, el Reglamento (UE) 2025/40 establece objetivos futuros de contenido reciclado posconsumo según tipo de envase. En España, la Ley 7/2022 regula el impuesto especial sobre envases de plástico no reutilizables. Y si existe contacto alimentario, el Reglamento (UE) 2022/1616 exige un marco específico para materiales y artículos plásticos reciclados. Estas normas no convierten un grado en apto por sí mismas: obligan a identificar aplicación, trazabilidad y evidencia aplicable.
Preguntas frecuentes sobre material PCR
¿Por qué el PCR exige validación específica?
Porque puede variar en fluidez, humedad, color, contaminación y propiedades mecánicas. Esa variabilidad afecta a llenado, acabado, tolerancias y estabilidad de proceso.
¿Sirve validar con material virgen si la serie usará PCR?
Solo como referencia inicial. Si la serie usará PCR, el prototipo debe probar el material reciclado previsto o una muestra representativa de su variabilidad.
¿Qué debe documentarse en un prototipo con PCR?
Proveedor, lote, porcentaje reciclado, secado, MFI/MFR, parámetros de proceso, defectos observados y criterios de aceptación.
Fuentes técnicas consultadas
- ISO 1133-1:2022 — determinación de MFR y MVR de termoplásticos.
- EN 15343:2007 / UNE-EN 15343:2008 — trazabilidad del reciclado y evaluación del contenido reciclado.
- ISO 15270:2008 — directrices para recuperación y reciclado de residuos plásticos; la serie ISO 15270-1 a -5 está en desarrollo o publicación progresiva.
- Reglamento (UE) 2025/40 — envases y residuos de envases.
- Reglamento (UE) 2022/1616 — plásticos reciclados destinados a contacto alimentario.