Las paredes finas elevan la exigencia de flujo, presión, refrigeración, punto de inyección, ventilación y tolerancias. Cómo validar paredes finas (thin-wall) antes del molde de serie.
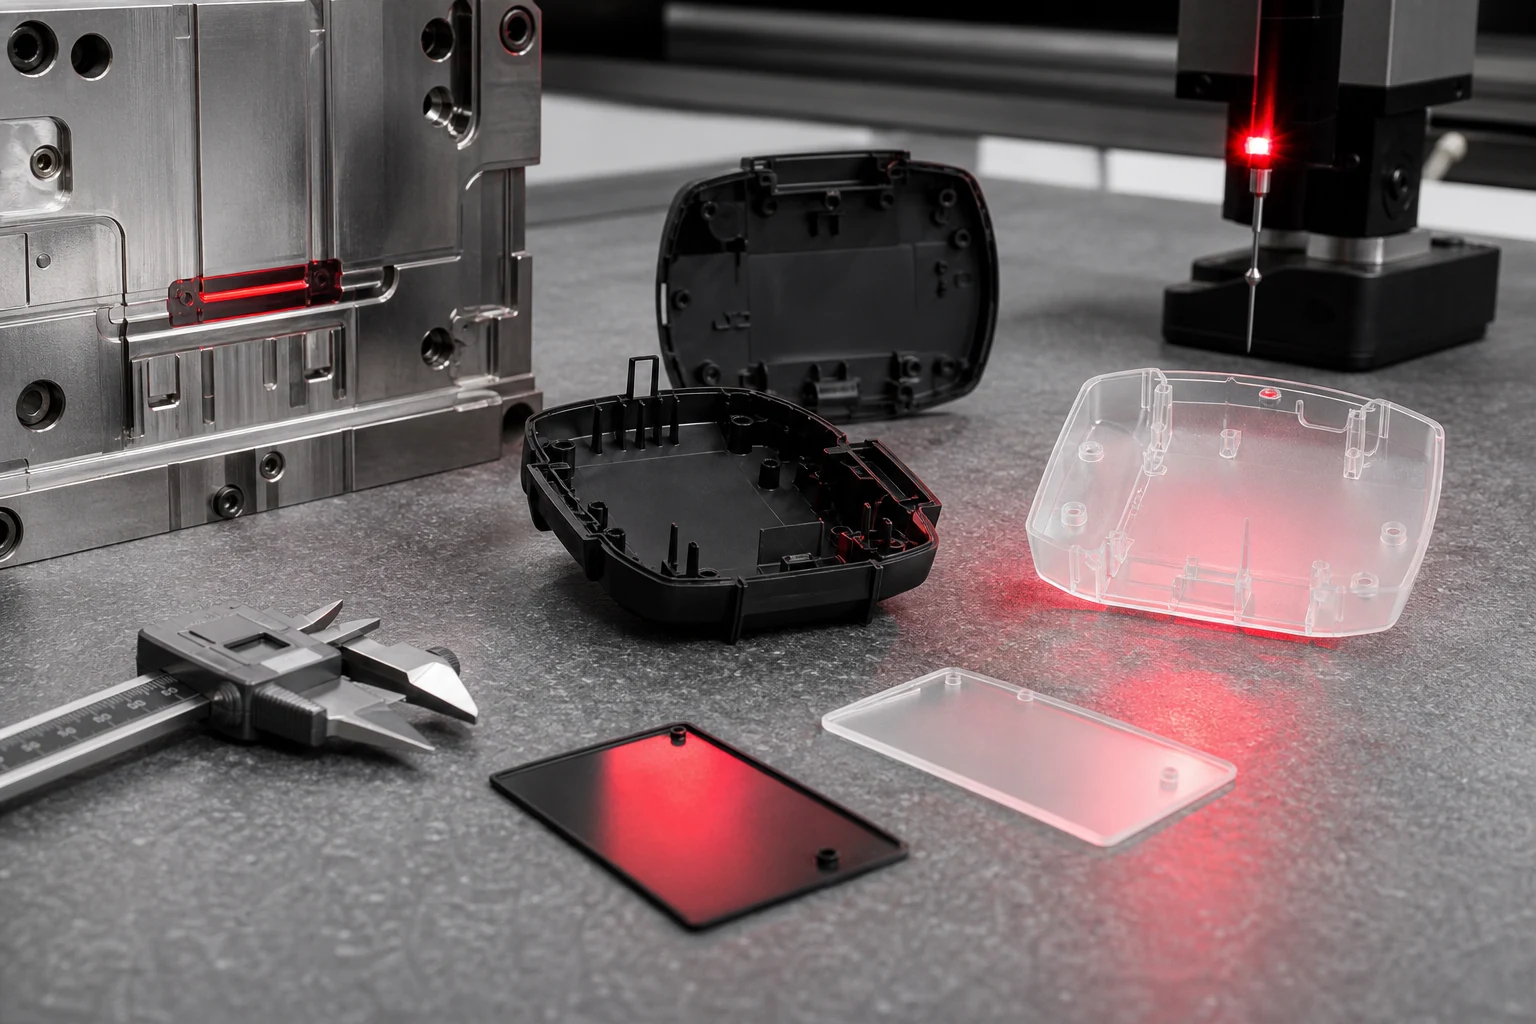
Idea clave: una pieza de pared fina no falla solo por falta de material. Falla porque el llenado, la compactación, la refrigeración y la ventilación quedan comprimidos en una ventana de proceso mucho más estrecha.
Menos espesor, menos margen de proceso
En una pieza convencional, el material conserva durante más tiempo la capacidad de fluir y transmitir presión. En una pared fina, esa ventana se acorta: el frente de flujo pierde temperatura con rapidez, la viscosidad efectiva sube y cualquier cambio pequeño de espesor, rugosidad, longitud de flujo o temperatura de molde puede provocar un llenado incompleto.
Por eso el diseño no debe evaluarse solo con el espesor nominal del plano. Hay que mirar la relación entre espesor, longitud de recorrido, radios, cambios de sección, nervios, cierres, zonas vistas y puntos donde el flujo debe dividirse y reencontrarse. Una pared fina puede ser viable en una geometría compacta y crítica en otra aparentemente similar si el recorrido de flujo o la pérdida de presión cambian.
Flujo, presión y velocidad trabajan al límite
El thin-wall suele exigir velocidades de inyección más altas para llenar antes de que la cavidad se congele. Esto aumenta la cizalla, la sensibilidad a marcas de flujo y la dependencia de una regulación estable de máquina. Si se intenta compensar todo con presión, aparece otro riesgo: rebaba en cierres finos, sobreesfuerzo del molde, tensiones internas y piezas que salen aparentemente bien pero deforman después.
El prototipo inyectado permite comprobar si el proceso tiene margen real. No basta con obtener una pieza completa en una condición puntual: conviene saber si también llena con pequeñas variaciones de temperatura, humedad del material, velocidad, presión de compactación o tiempo de refrigeración. Ese margen es el que separa una muestra válida de una solución industrializable.
El punto de inyección pesa más
La posición, el número y el tipo de punto de inyección condicionan el recorrido, el equilibrio de llenado y la orientación del material. En pared fina, un punto mal situado puede crear líneas de unión en zonas resistentes, diferencias de brillo, quemados por mala salida de aire o zonas que necesitan presión excesiva para completarse.
También importa cómo se extrae la colada y qué marca deja. En piezas vistas, piezas funcionales o componentes que deben ensamblar con tolerancias ajustadas, el punto de inyección no es solo una decisión de proceso: afecta a estética, resistencia local, planitud y repetibilidad dimensional.
Refrigeración y deformación
Una pared fina enfría rápido, pero no siempre enfría de forma homogénea. Diferencias locales de masa, nervios, torretas, cambios de espesor o zonas próximas a insertos pueden generar contracciones distintas. El resultado puede ser una pieza que cumple al salir del molde y se mueve después durante estabilización, manipulación o montaje.
La validación debe incluir mediciones tras un tiempo definido, no solo en caliente o justo después de la expulsión. En aplicaciones con encaje, clips, guías, carcasas o superficies visibles, esa diferencia puede decidir si el diseño necesita radios, transiciones más suaves, ajustes de espesor o una estrategia de refrigeración distinta.
Ventilación, cierres y aspecto superficial
Cuando el frente de flujo avanza deprisa por una sección estrecha, el aire de la cavidad tiene menos tiempo para salir. Si la ventilación no acompaña, pueden aparecer quemados, brillo irregular, zonas mates, líneas de flujo o falta de llenado al final del recorrido. En el molde prototipo conviene reproducir las zonas críticas de cierre y escape de gases con suficiente realismo para no subestimar este problema.
El aspecto superficial también debe revisarse con el material definitivo. Cargas minerales, fibra de vidrio, pigmentos, retardantes de llama o grados reciclados pueden modificar la viscosidad, la orientación, el brillo y la estabilidad dimensional. Un ensayo con material equivalente pero no definitivo puede ocultar defectos que aparecerán en serie.
Qué debe medir el prototipo
El objetivo del prototipo no es demostrar que una pieza puede llenarse una vez. Debe convertir las dudas del diseño en datos de proceso: presión máxima, estabilidad de llenado, tendencia a rebaba, repetibilidad dimensional, deformación, peso de pieza, aspecto, sensibilidad a parámetros y comportamiento tras acondicionamiento.
- Llenado: confirmar que las zonas alejadas del punto de inyección completan sin depender de una condición extrema.
- Compactación: comprobar si la presión llega a las zonas críticas antes de que la sección se congele.
- Dimensión: medir cotas funcionales en varias piezas y en distintos momentos después de moldear.
- Aspecto: revisar líneas de flujo, brillo, quemados, marcas de punto de inyección y zonas visibles.
- Robustez: variar parámetros dentro de un rango razonable para saber si existe ventana de proceso.
Cuándo rediseñar antes del molde de serie
Si el prototipo solo funciona con presión muy alta, velocidad extrema o una refrigeración demasiado ajustada, el diseño todavía no está maduro. Lo razonable es actuar antes del molde de serie: mover o duplicar el punto de inyección, suavizar transiciones, redistribuir espesores, añadir radios, revisar nervios o cambiar el material por un grado con mejor fluidez.
La ventaja de validar con P2P es que estas decisiones llegan cuando aún son manejables. Corregir una pared fina en fase de prototipo cuesta menos que descubrir en serie que la pieza no llena, alabea, marca o exige una ventana de proceso imposible de sostener.
Preguntas frecuentes sobre paredes finas
¿Qué se considera una pared fina en inyección?
Depende del material y de la geometría, pero cuando el espesor reduce de forma crítica el tiempo de llenado y compactación, el proceso ya debe tratarse como aplicación de pared fina.
¿Por qué el punto de inyección pesa más en pared fina?
Porque el material tiene menos tiempo para recorrer la cavidad antes de enfriarse. La posición del punto de inyección condiciona presión, líneas de unión y llenados incompletos.
¿Qué defectos debe buscar el prototipo?
Llenado incompleto, rebaba, marcas de flujo, alabeo, presión excesiva, apariencia y repetibilidad dimensional.