Un inserto puede encajar en CAD y desplazarse durante la inyección. Qué tolerancias, referencias y pruebas debe validar el prototipo antes del molde de serie.
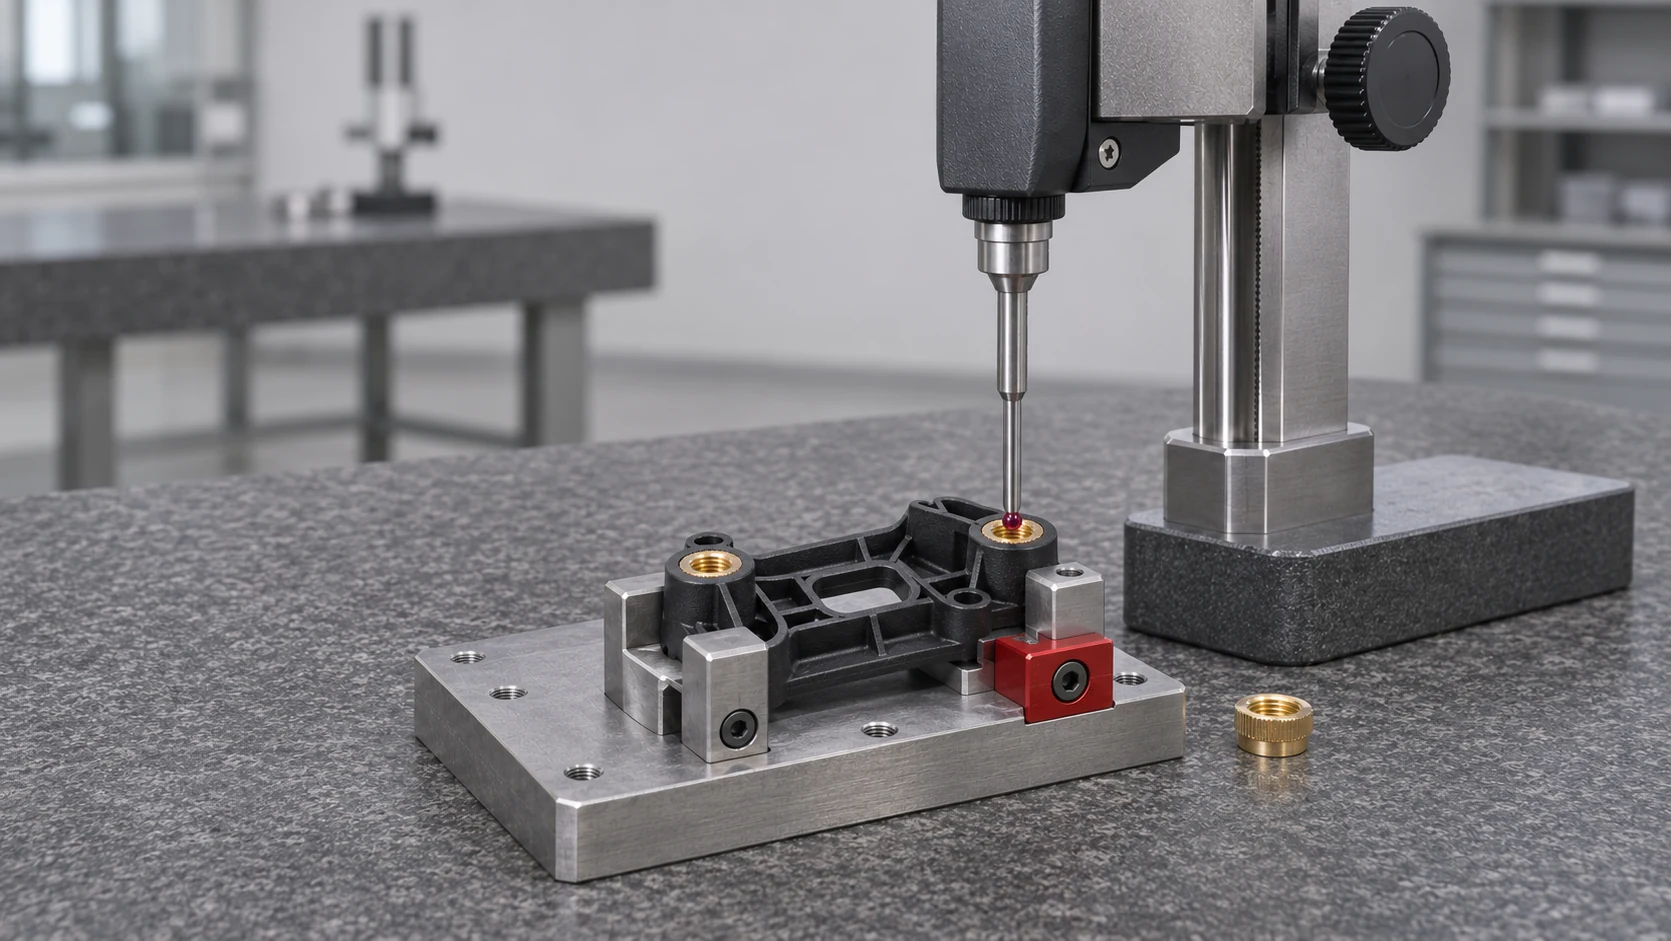
Un inserto sobremoldeado no se valida cuando entra en su alojamiento. Se valida cuando mantiene su posición y su función mientras el plástico fundido llena la cavidad, compacta la pieza y completa el enfriamiento. Ese cambio de perspectiva evita un error frecuente: aprobar la geometría del conjunto en CAD y descubrir después que el inserto rota, queda descentrado, genera rebaba o pierde la retención prevista.
La interfaz entre metal y polímero reúne dos sistemas de tolerancias. El inserto aporta dimensiones, acabado, masa y referencias de colocación. La pieza inyectada aporta contracción, presión, flujo, temperatura y una geometría que puede deformarse durante el ciclo. El prototipo debe comprobar la interacción de ambos sistemas con las condiciones representativas del programa, no solamente la cota nominal de cada componente por separado.
Qué debe quedar definido antes de inyectar
El plano debe distinguir las cotas funcionales de las cotas de fabricación. Primero se define qué cara, eje o diámetro posiciona el inserto. Después se fija qué desplazamiento, giro o profundidad deja de ser aceptable para la función final. Una ranura o un alojamiento sin referencia inequívoca puede parecer suficiente en una muestra montada a mano y resultar inestable en un ciclo automático.
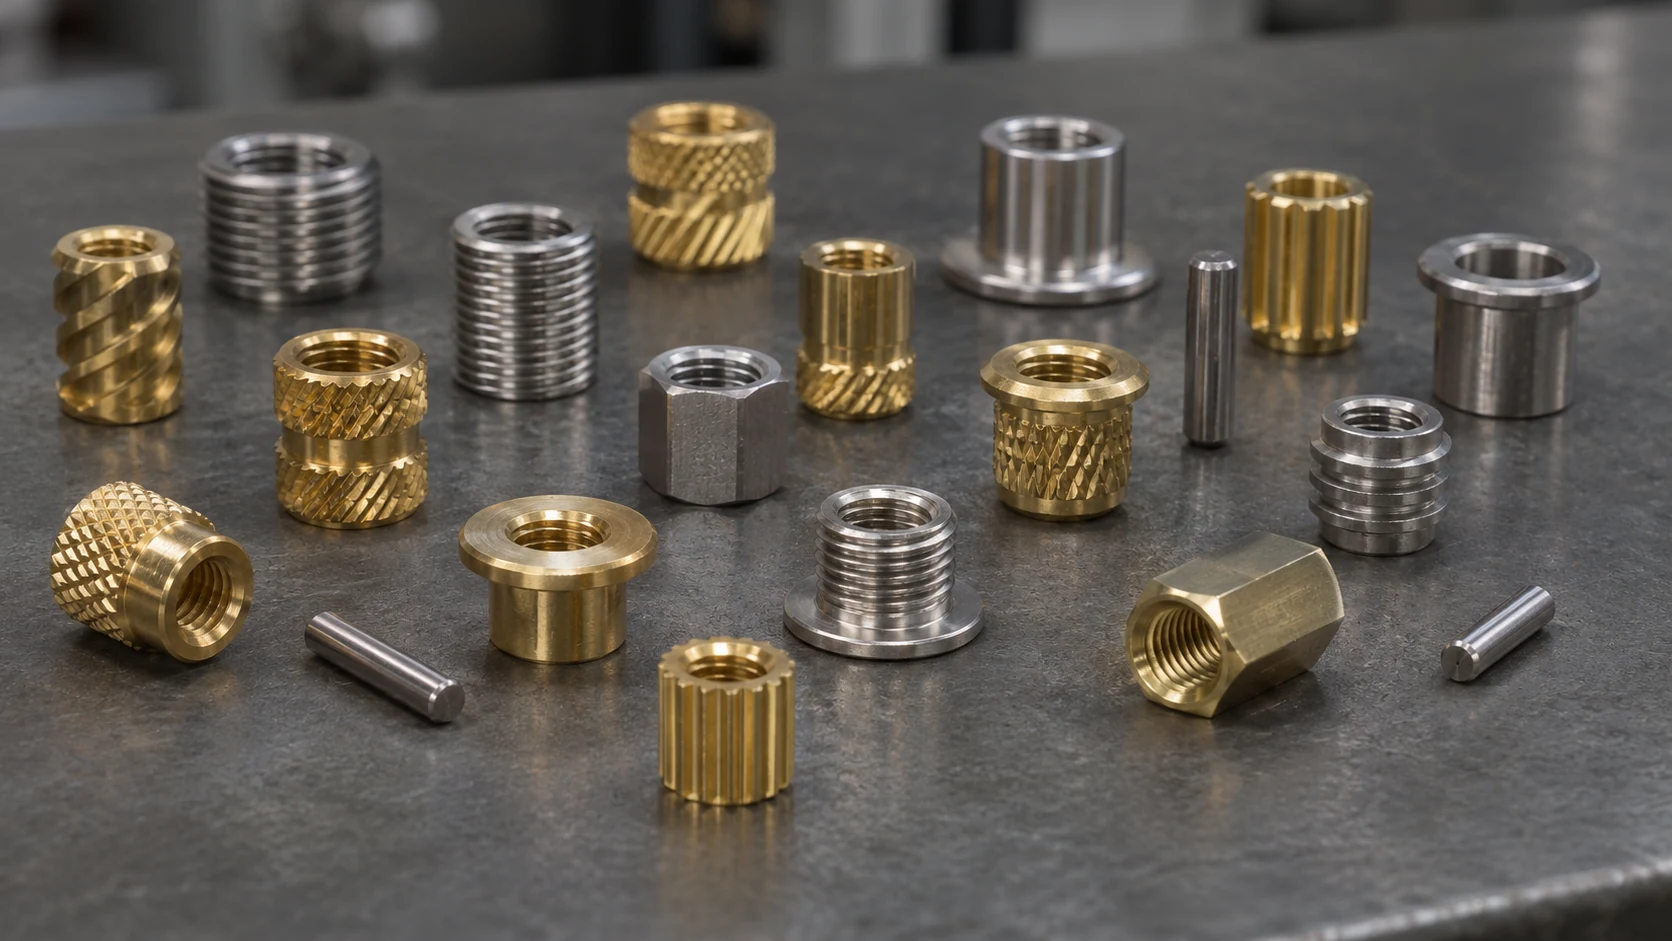
También conviene documentar el estado del inserto antes de moldear. Las rebabas, lubricantes, óxidos, recubrimientos y variaciones de acabado influyen en el asiento y, según el caso, en la adhesión. El objetivo no es imponer una receta universal, sino acordar qué condición recibe el molde y cómo se verifica.
Riesgos que el CAD no reproduce
La presión del fundido puede empujar el inserto contra una pared del alojamiento o levantarlo si la retención no compensa la fuerza de flujo. Una geometría aparentemente centrada puede acabar con un desplazamiento que cierra una holgura funcional. El material puede entrar entre el inserto y su apoyo y crear rebaba. Si el inserto disipa calor de forma distinta al polímero, también puede cambiar el llenado local, la contracción y el aspecto superficial.
Por eso la primera prueba no debe limitarse a confirmar presencia o ausencia del inserto. Debe inspeccionar su posición respecto a datums acordados, la continuidad del polímero alrededor de la interfaz, la existencia de rebaba y el comportamiento de la unión bajo la carga que realmente importa para la pieza.
Protocolo de validación útil
Un lote prototipo puede estructurarse en cuatro comprobaciones. Primero, una inspección del inserto recibido y del útil de carga. Segundo, una medición de posición después de inyectar y acondicionar las piezas. Tercero, un ensayo funcional de retención, par, tracción, estanqueidad o conexión eléctrica, según el uso real. Cuarto, una revisión de repetibilidad que compare varias piezas y registre los parámetros de inyección.
Las dimensiones no deben leerse aisladas. ISO 20457 recuerda que la precisión alcanzable de una pieza plástica depende del material, el diseño, la herramienta y las condiciones de proceso. ISO 294-1 aporta un marco para describir esas condiciones de forma reproducible. Si el programa es sensible a contracción posterior, ISO 294-4 ayuda a separar el efecto de flujo y contracción del supuesto error del inserto.
Decisión antes del molde de serie
El prototipo está listo para transferirse cuando el equipo puede responder cuatro preguntas. Qué referencia sitúa el inserto. Qué variación de posición sigue siendo funcional. Qué condición de proceso mantiene esa posición. Qué evidencia demuestra que la unión resiste el uso previsto. Si una de esas respuestas depende de ajustar cada pieza a mano, todavía hay una incertidumbre de diseño o proceso que conviene resolver antes de invertir en el molde de serie.
Preguntas frecuentes
Un inserto metálico necesita siempre adherencia química al polímero?
No. Algunas aplicaciones se resuelven mediante bloqueo mecánico. La solución adecuada depende de la carga, la estanqueidad, el material y el entorno de servicio.
Basta con medir una pieza después de inyectar?
No. Una pieza confirma un resultado, no la repetibilidad. El tamaño del lote debe responder al riesgo de la característica crítica y al objetivo de validación.
El dato del prototipo se copia directamente al molde de serie?
No necesariamente. Sirve como evidencia y punto de partida. El molde de serie debe confirmar sus propias condiciones de proceso y aceptación.