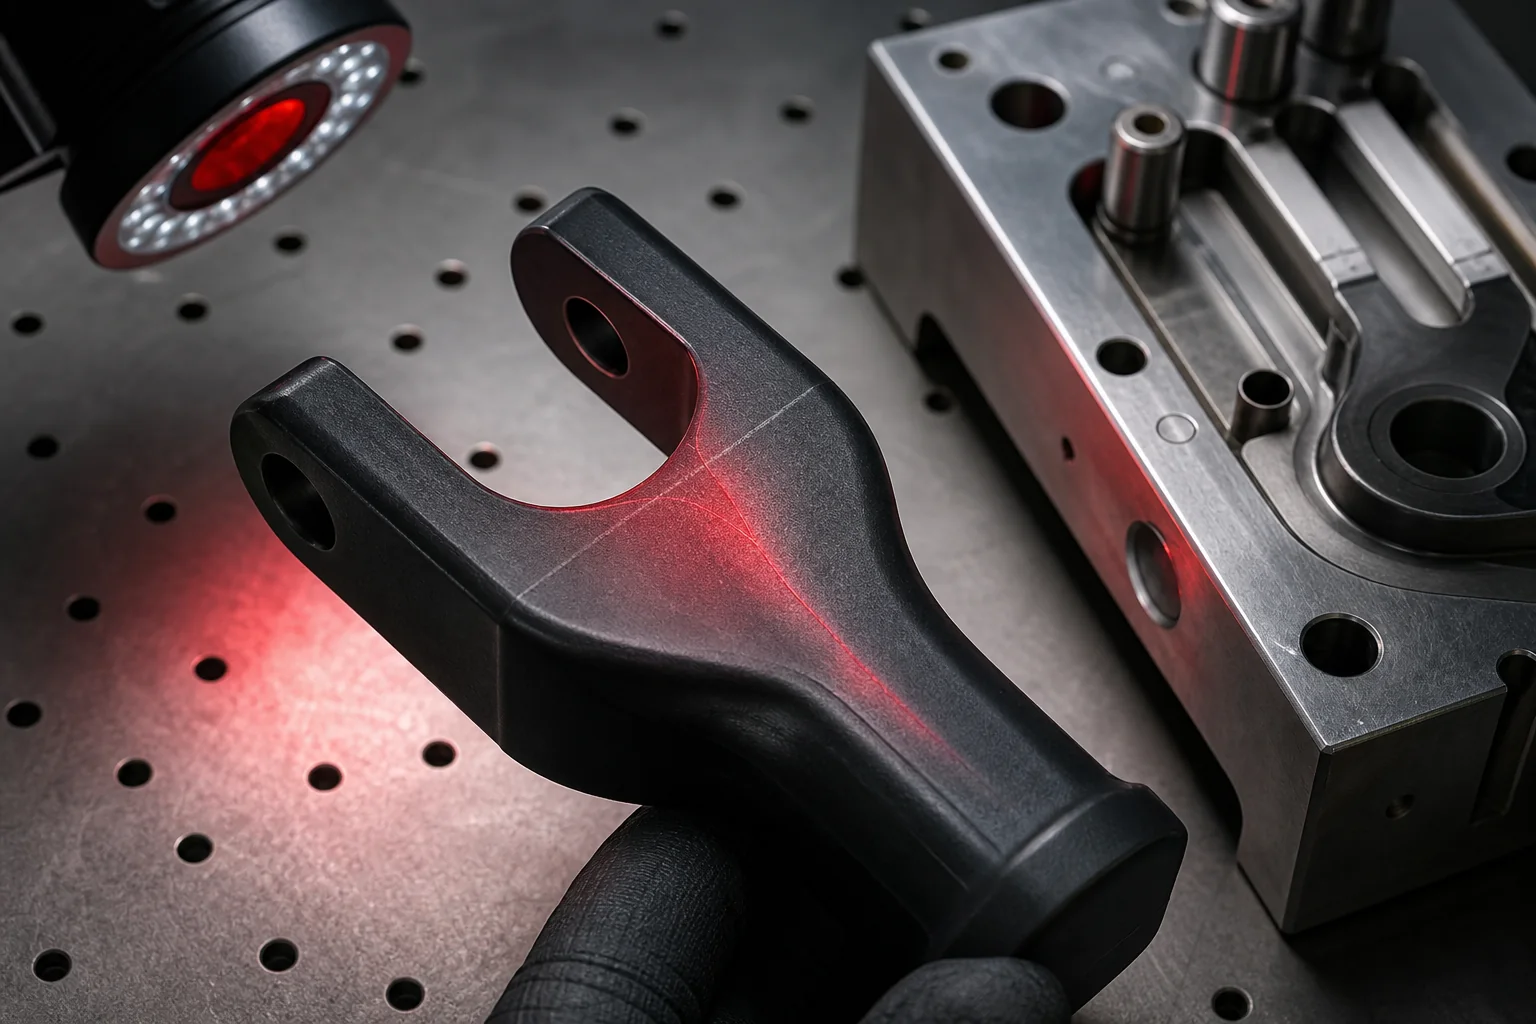
Las líneas de unión aparecen donde se encuentran frentes de flujo. Pueden ser solo estéticas o comprometer resistencia, estanqueidad y validación funcional.
Dónde nacen las líneas de unión
Una línea de unión aparece cuando dos frentes de material fundido se encuentran durante el llenado. Suele ocurrir alrededor de agujeros, insertos, cambios de sección o cuando se usan varios puntos de inyección.
No siempre son un defecto crítico
En algunas piezas la línea de unión es solo una marca visual aceptable. En otras cae en una zona de carga, clip, bisagra, junta o superficie visible. Entonces deja de ser estética y se convierte en riesgo funcional.
Por qué el prototipo importa
El CAD puede mostrar la geometría y la simulación puede anticipar la posición probable. Pero la resistencia y la apariencia real dependen de temperatura del frente de flujo, presión, ventilación, material, carga de fibra y condiciones de proceso.
Qué se puede cambiar
La posición del punto de inyección, el espesor local, la ventilación, la temperatura de molde y la velocidad de llenado pueden desplazar o mejorar la línea de unión. Algunas correcciones son sencillas en prototipo y caras en acero de serie.
Validar donde duele
La pregunta clave no es si hay línea de unión, sino dónde cae y qué exige esa zona. Si está en una zona crítica, el prototipo debe medir resistencia, estanqueidad o apariencia antes de aprobar el molde definitivo.
Convertir una línea de unión en un criterio verificable
La revisión debe definir la zona, la función afectada y el modo de fallo que se quiere evitar. En una pestaña flexible puede ser carga a rotura; junto a una junta, pérdida de estanqueidad; en una superficie visible, contraste o continuidad de acabado. La aceptación no debe descansar solo en una fotografía: necesita un límite, un método de ensayo y una condición de pieza definidos antes de fabricar la muestra.
Leer el flujo antes de retocar el molde
Un cambio de punto de inyección puede desplazar la línea a una zona menos solicitada, pero también modifica presión, orientación de fibra y tiempo de llenado. Aumentar la temperatura o la velocidad puede mejorar la unión de frentes, aunque puede reducir el margen frente a rebaba, degradación o atrapamiento de aire. Por eso cada ajuste debe compararse con una condición base y con el mismo criterio funcional.
Plan de validación en prototipo
Conviene conservar piezas de la condición base y de la condición corregida, identificando material, cavidad, parámetros relevantes y posición de la línea. La inspección visual sirve para localizarla; el ensayo funcional decide si es aceptable. Si el resultado sigue siendo sensible al proceso, la decisión industrial puede ser rediseñar la geometría, mover el punto de inyección o reservar una validación adicional antes del acero definitivo.
Fuentes técnicas
Preguntas frecuentes sobre líneas de unión
¿Qué es una línea de unión?
Es la marca o zona débil que aparece cuando dos frentes de material fundido se encuentran durante el llenado de la cavidad.
¿Siempre es un defecto grave?
No. Puede ser solo estética si cae en una zona no crítica, pero puede comprometer resistencia, estanqueidad o apariencia si aparece en una zona funcional.
¿Qué puede cambiarse para mejorarla?
Puede ajustarse el punto de inyección, el espesor local, la ventilación, la temperatura de molde o la velocidad de llenado, según la causa real.