El jetting o efecto de chorro deja marcas serpenteantes y puede concentrar riesgo de apariencia o función. El prototipo permite detectarlo con material y proceso reales antes de comprometer el molde de serie.
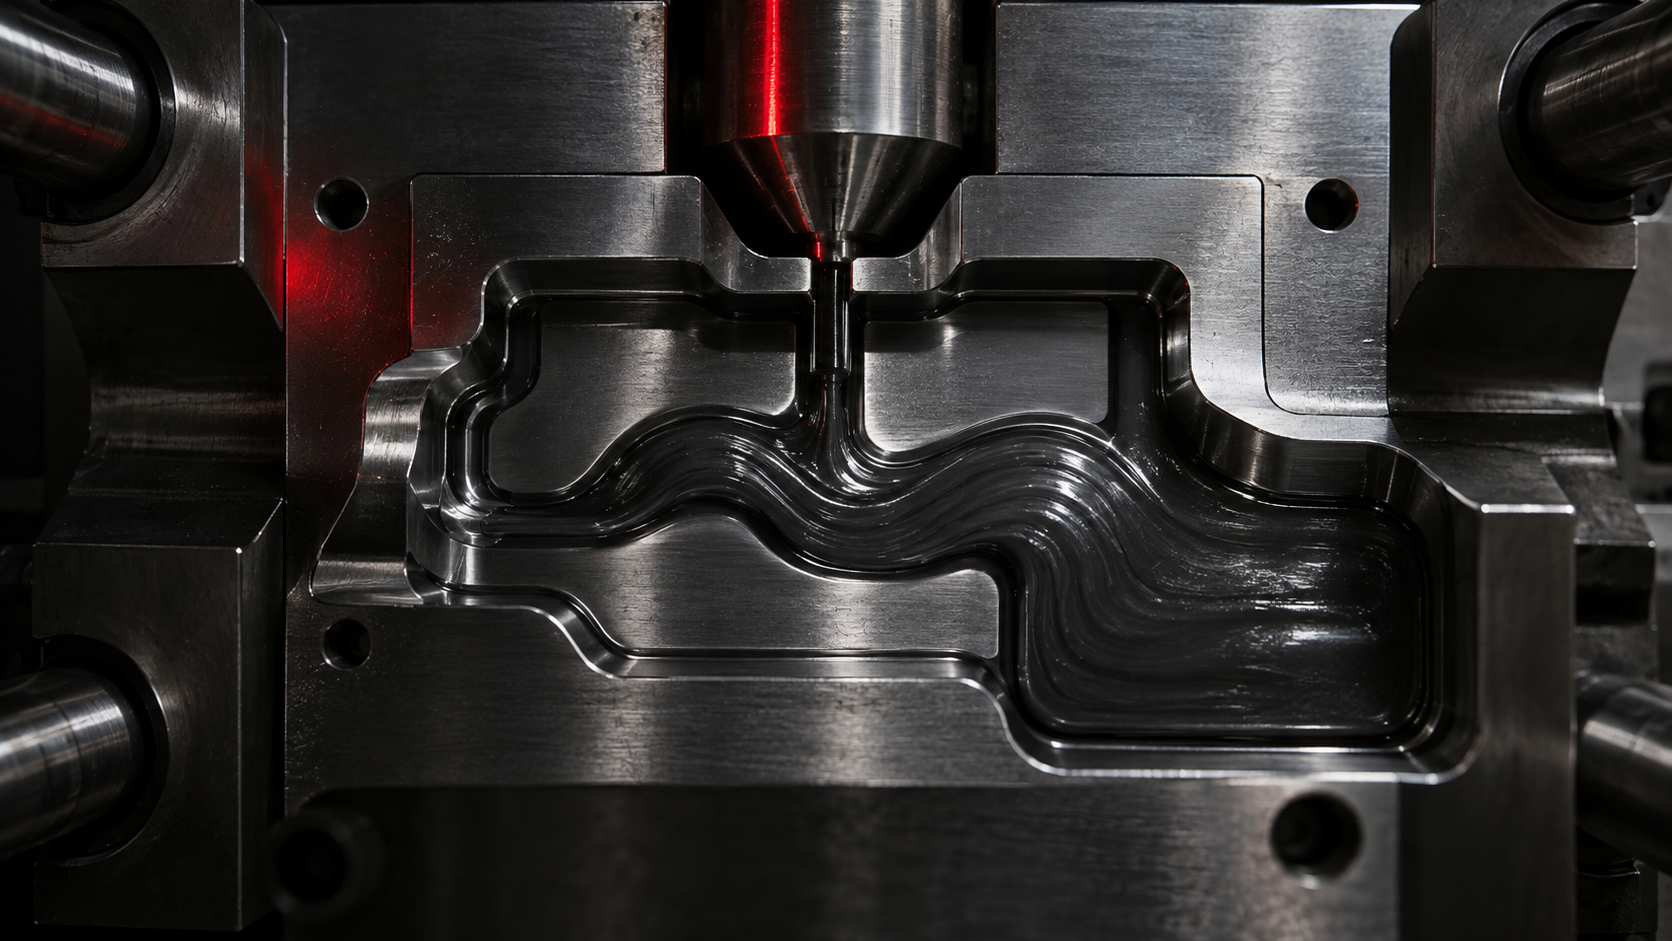
Idea clave: el jetting no se resuelve solo subiendo o bajando la velocidad. Hay que validar cómo se encuentran punto de inyección, geometría y ventana de proceso en la pieza real.
Qué es el jetting y por qué importa
Durante el llenado, el material fundido debería avanzar con un frente que se apoya progresivamente en las paredes de la cavidad. El jetting aparece cuando el material entra como un chorro libre, recorre parte de la cavidad sin estabilizarse y después se pliega sobre sí mismo. En la pieza terminada puede verse como una marca ondulada o serpenteante, especialmente bajo iluminación rasante.
La severidad depende de dónde quede esa zona. En una cara no visible puede ser una cuestión estética asumible; en una superficie de sellado, una zona de carga, un clip o una pieza con exigencia visual puede convertirse en un riesgo de aceptación. Por eso la pregunta útil no es solo si existe jetting, sino qué función debe cumplir la zona afectada.
Las condiciones que lo favorecen
El efecto de chorro suele aparecer cuando la entrada de material no encuentra pronto una pared, un núcleo o una geometría que distribuya el flujo. Un punto de inyección demasiado pequeño para el caudal, una orientación desfavorable o una velocidad inicial excesiva pueden aumentar ese riesgo. La temperatura del material, la temperatura de molde y la viscosidad del grado concreto también cambian la respuesta.
La geometría importa tanto como el ajuste de máquina. Una misma pieza puede responder de forma distinta al mover ligeramente el punto de inyección, cambiar su sección o dirigir el flujo hacia una superficie que lo abra. Intentar compensarlo únicamente con un parámetro de proceso puede ocultar una decisión de diseño pendiente.
Por qué la simulación no sustituye la pieza
La simulación ayuda a anticipar recorridos, presiones y zonas de unión. Sin embargo, el comportamiento local del chorro depende de la condición real del material, de la temperatura efectiva al inicio del llenado y de detalles de cavidad que conviene contrastar con una pieza física. La simulación orienta la hipótesis; el prototipo la convierte en evidencia.
Un ensayo útil no consiste en conseguir una única pieza aparentemente correcta. Debe comparar condiciones razonables de velocidad, temperatura y mantenimiento, observar la marca con iluminación controlada y revisar si la zona conserva sus cotas, acabado y función tras estabilización.
Qué validar con el prototipo
- Ubicación: identificar si el efecto cae en una zona estética, funcional o de carga.
- Flujo: comparar posición y sección del punto de inyección, dirección de entrada y geometrías que reciben el frente.
- Proceso: registrar velocidad inicial, perfil de inyección, temperaturas y presión para distinguir causa geométrica de causa operativa.
- Aspecto y función: revisar superficie, resistencia local, estanqueidad o montaje según el uso de la pieza.
- Repetibilidad: comprobar varias piezas y no una muestra aislada.
Las palancas de corrección
Las correcciones más habituales son reubicar o redimensionar el punto de inyección, orientar el flujo contra una pared o núcleo cercano, ajustar el perfil inicial de velocidad y revisar la relación entre canal y entrada. También puede ser necesario modificar una transición local de espesor para que el frente no quede libre antes de expandirse.
En un molde de serie, esas decisiones pueden implicar retrabajo de cavidad, canales o superficies visibles. En un prototipo industrializable, permiten decidir con datos antes de congelar el diseño. El objetivo no es prometer que cualquier marca desaparece, sino reducir incertidumbre y documentar una solución que sea transferible.
La decisión antes del molde de serie
Si el prototipo muestra jetting en una zona crítica, conviene cerrar el proyecto con un criterio claro: aceptar la condición si no afecta a función ni estética, modificar el diseño de entrada o repetir la validación con una alternativa. Este registro evita que una corrección tardía se convierta en un problema de puesta a punto cuando el utillaje de producción ya está comprometido.
Preguntas frecuentes sobre jetting
¿Qué es el jetting en inyección?
Es un flujo en forma de chorro que entra en la cavidad sin apoyarse pronto en una pared y se pliega sobre sí mismo antes de integrarse con el resto del llenado.
¿El jetting es solo un defecto visual?
No siempre. Además de marcas superficiales, puede generar una zona local con apariencia, orientación o resistencia que debe evaluarse según la función de la pieza.
¿Qué se revisa para corregirlo?
La posición y dimensión del punto de inyección, la dirección del flujo, la velocidad inicial, la temperatura del material y la geometría que recibe el frente de flujo.